


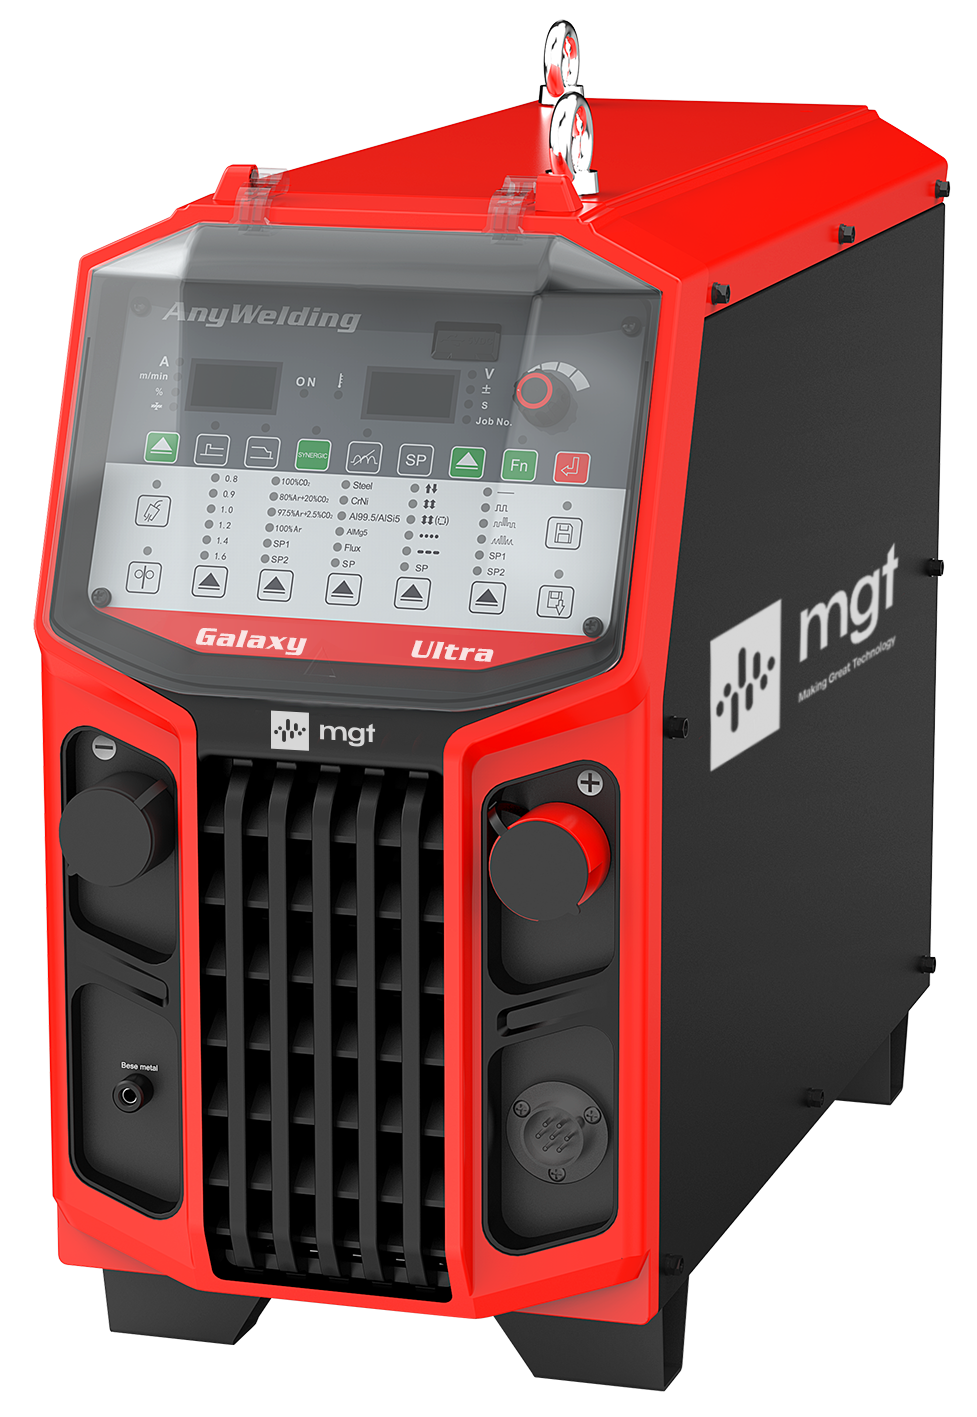
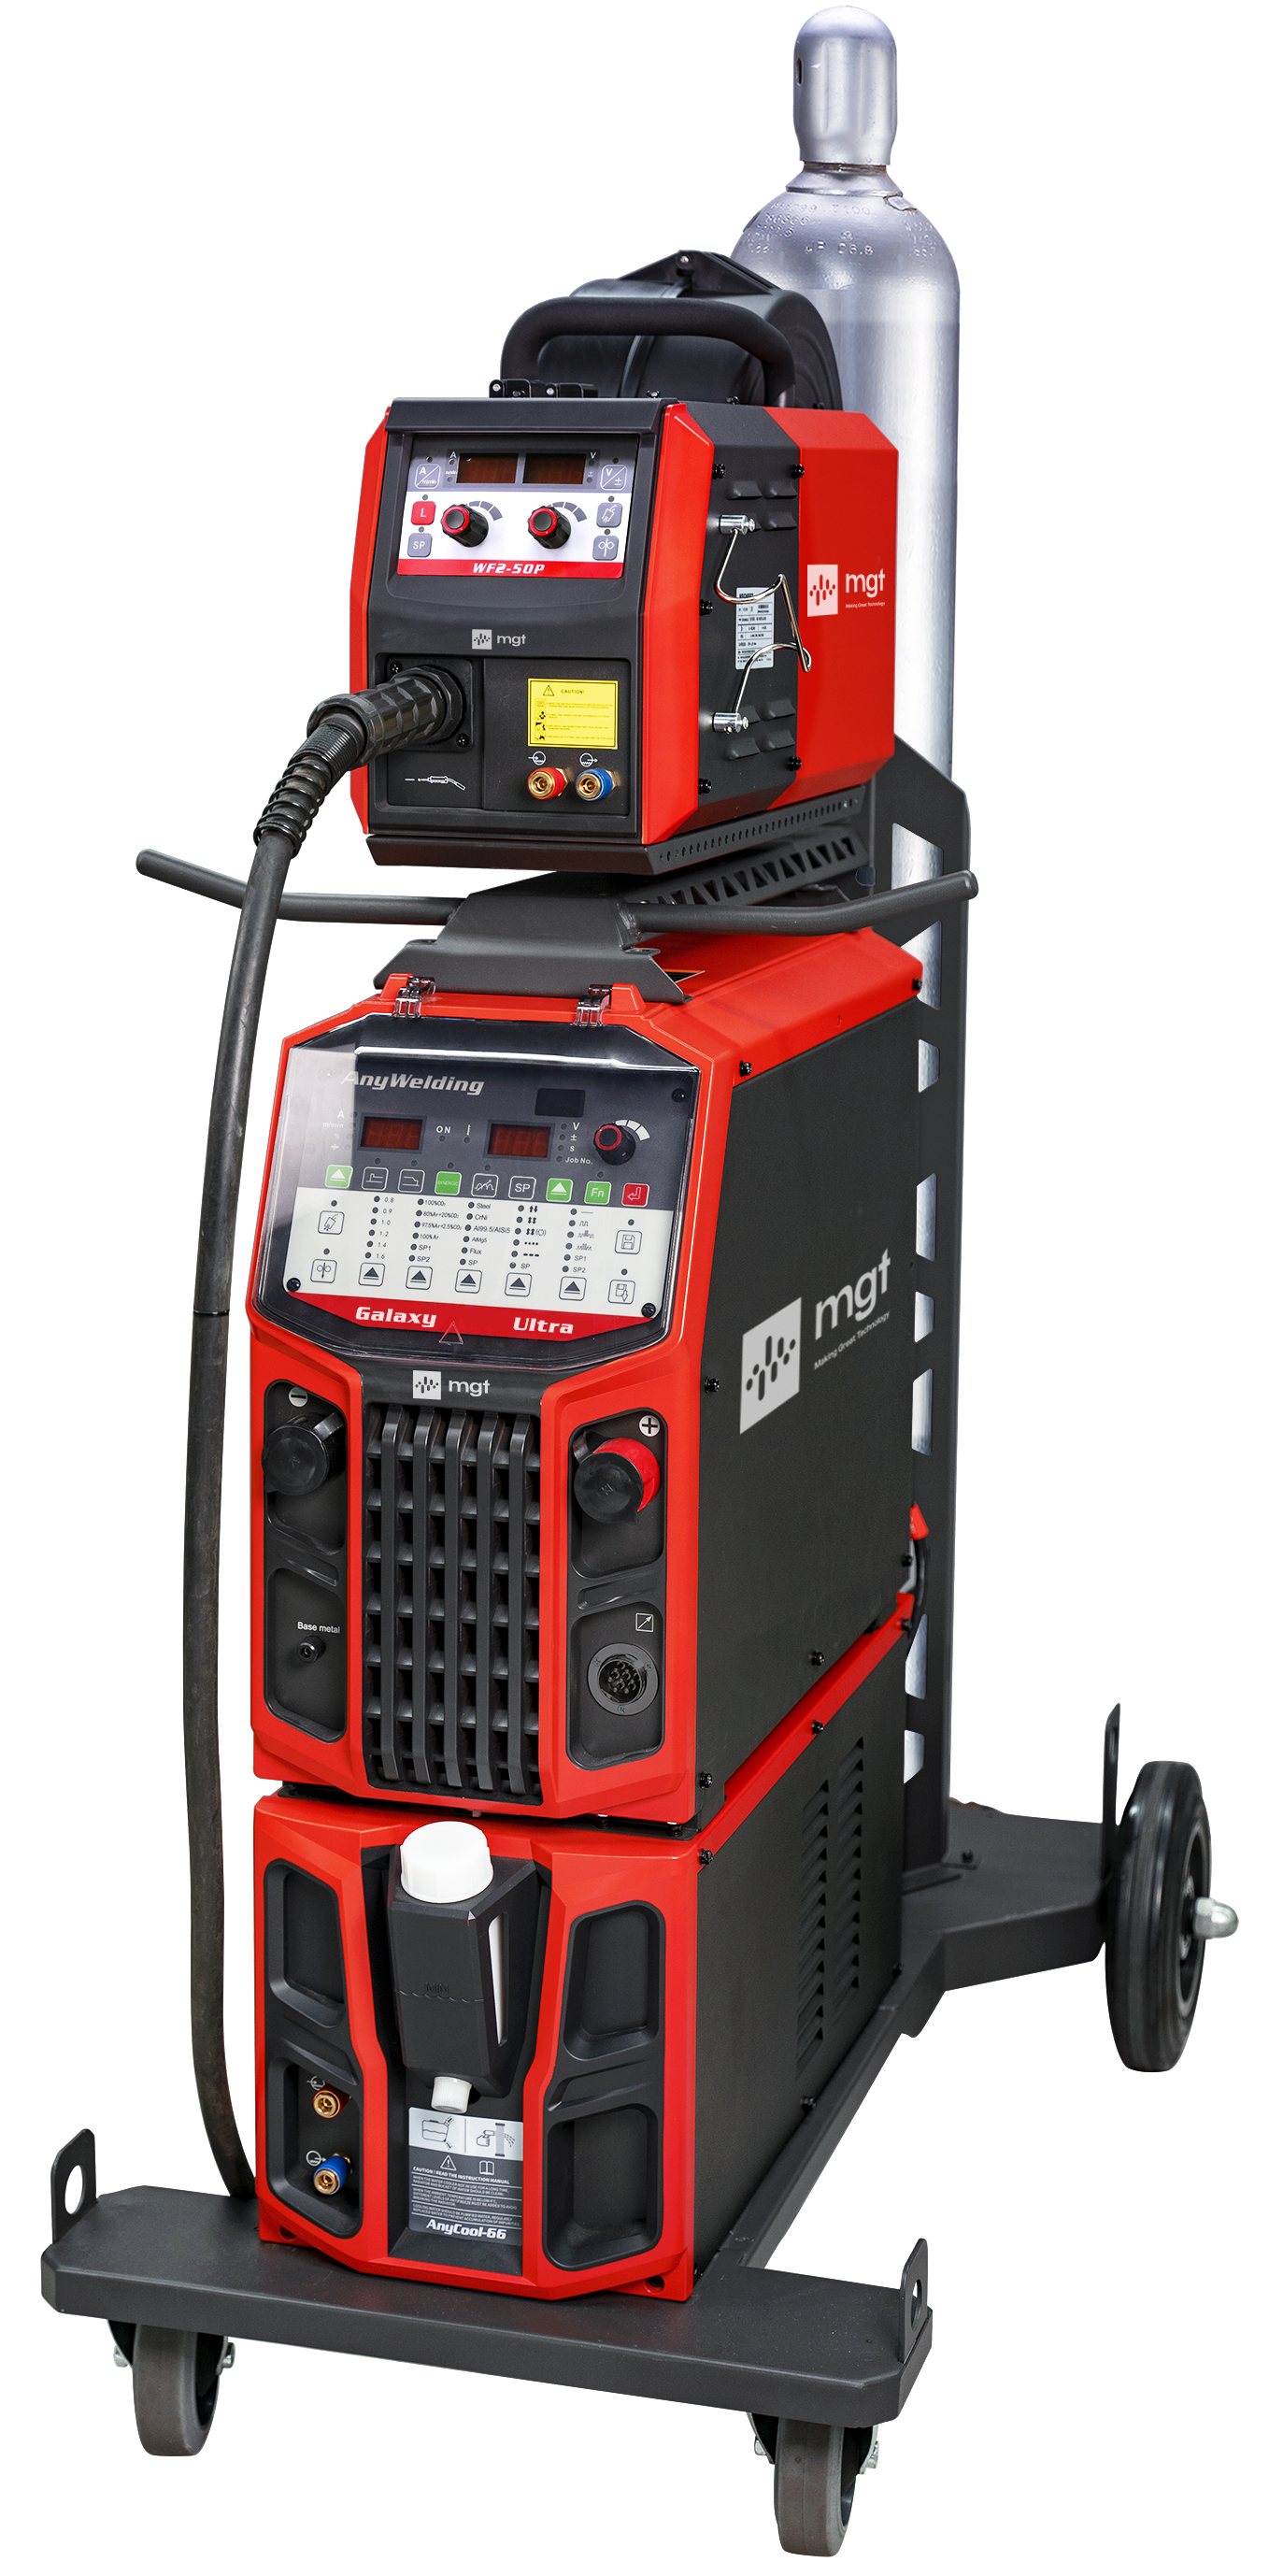
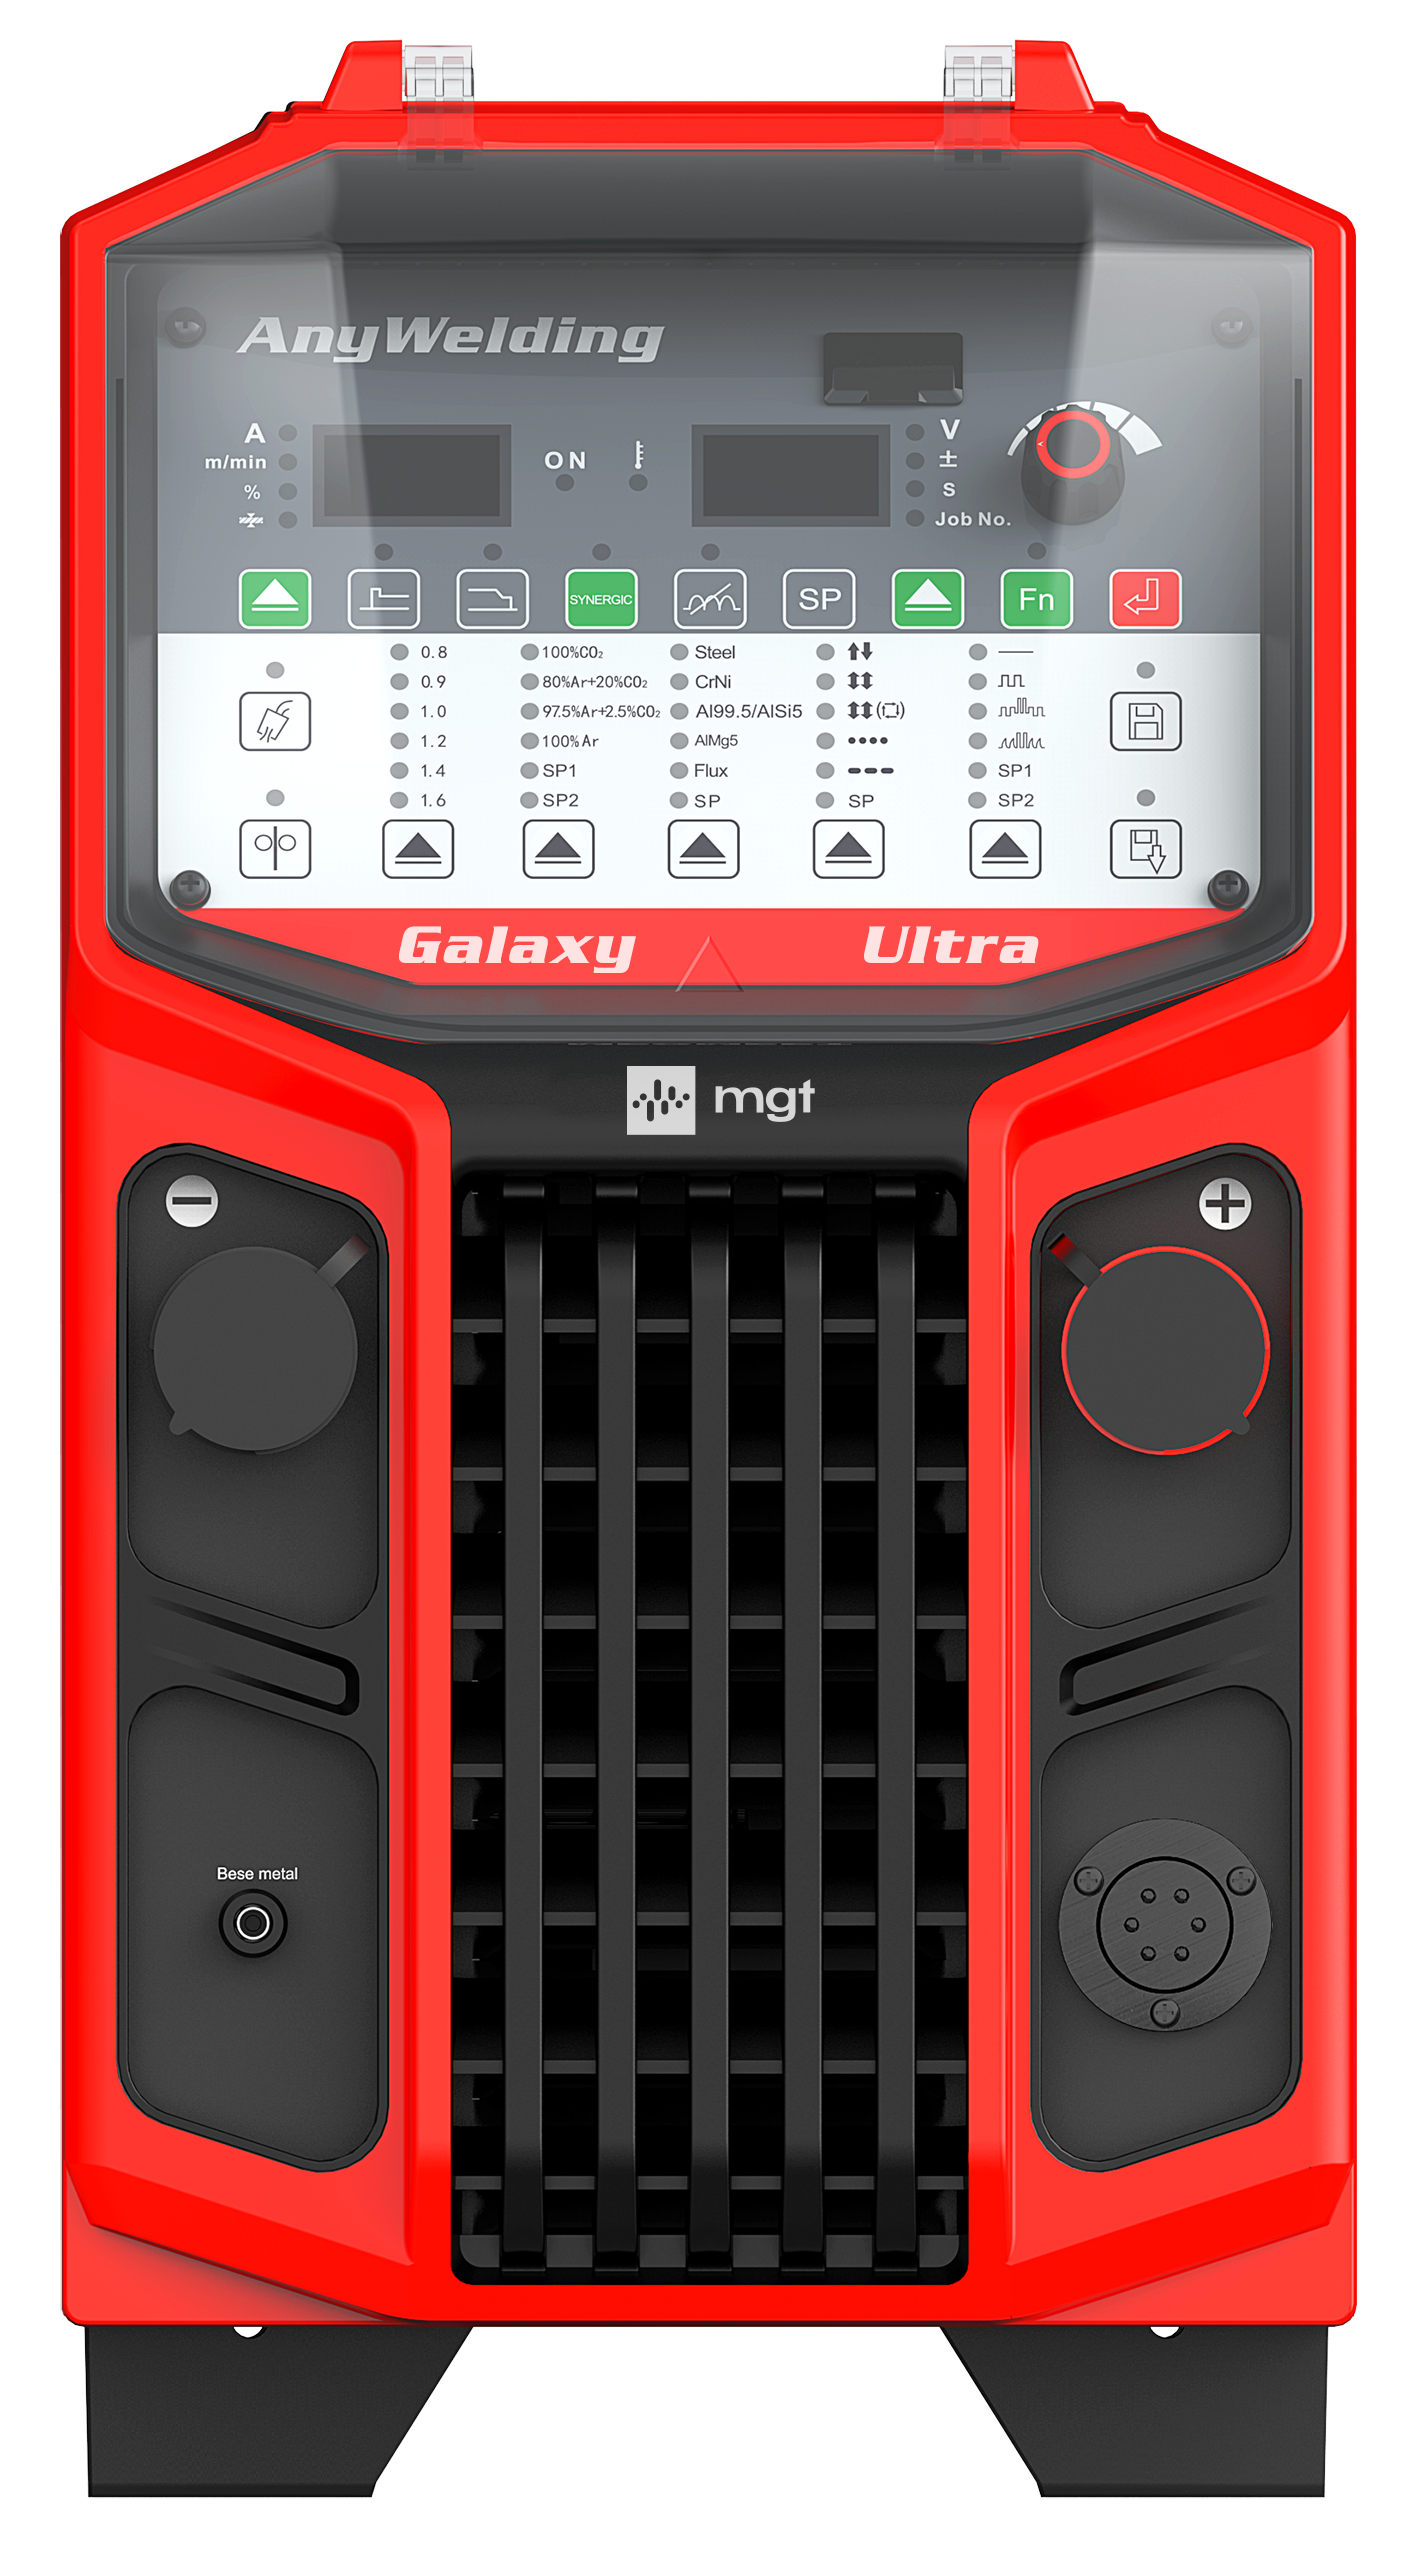
Сварочный полуавтомат MGT Galaxy Ultra 400АС


Уважаемые руководители предприятий и сварочных производств!
Мы готовы провести бесплатный тест-драйв наших сварочных аппаратов прямо на вашем производстве и ознакомить ваших сварщиков с преимуществами наших полуавтоматов. Эти аппараты
имеют высокое ПВ (до 100%) и применяются для работы в тяжелых условиях
под большими нагрузками. Наши специалисты готовы провести демонстрацию
на примере полуавтомата URAN CM500 прямо на вашем производстве, чтобы вы
могли в полной мере оценить его преимущества и возможности.
Наше предложение включает:
1.
Выезд специалиста к вам на производство – наш квалифицированный
специалисты приедут в удобное для вас время, чтобы провести демонстрацию
и ответить на все ваши вопросы.
2. Настройка сварочного аппарата –
мы произведем полную настройку оборудования, чтобы оно идеально
соответствовало вашим требованиям и условиям работы.
3. Демонстрация
работы полуавтомата – вы сможете увидеть, как аппарат справляется с
различными задачами сварки, оценить качество сварных швов и скорость
выполнения работ.
Наше полуавтоматы позволяют значительно упростить и
ускорить производственный процесс, обеспечивая при этом высокое
качество сварных соединений.
Свяжитесь с нами для согласования даты и
времени демонстрации. Мы готовы ответить на все ваши вопросы и
предоставить всю необходимую информацию.
Galaxy Ultra 400АС
Цифровой многофункциональный сварочный аппарат для МIG-сварки на переменном токе
Ключевые особенности
- Встроенные программы: импульсная сварка на переменном токе; сварка на переменном токе в режиме короткого замыкания технология импульсной сварки с кратковременным струйным переносом;
- Возможность сварки различных материалов, в том числе углеродистой стали, нержавеющей стали, алюминиевых сплавов;
- Скорость подачи проволоки увеличена до 20 % относительно аппаратов других производителей при работе на одинаковом сварочном токе Запатентованный программный алгоритм сварки алюминия толщиной от 0.5 м на переменном токе настраиваемое соотношение прямой и обратной полярности во время сварки обеспечивает контроль тепловложения в материал и глубины его проплавления;
- Частота модуляции инвертора до 11 О кГц обеспечивает повышенную точность регулирования сварочного тока и напряжения и стабильное горение дуги;
- Возможность подключения к роботам различных производителей через стандартизованные интерфейсы (DeviceNet, EthernetlP, EtherCAT, Profinet и другие);
- Встроенная функция ощупывания проволокой с напряжением холостого хода 80-400 В позволяет минимизировать влияние ржавчины и поверхностных загрязнений на результат обнаружения детали;
- Возможность подключения к собственной облачной системе мониторинга параметров сварочных процессов MGT SMARC;
- Обновление внутреннего программного обеспечения через USB-nopт.
Импульсная сварка на переменном токе
Запатентованный алгоритм обеспечивает высокую частоту переключения полярности при сварке, что позволяет сочетать производительность MIG/MAG сварки с качеством шва как на аппарате аргоно-дуговой сварки.
Ключевые особенности:
- Высокая частота переключения полярности и программный алгоритм, обеспечивают стабильность горения дуги как при сварке на постоянном токе;
- Улучшенный контроль тепловложения и глубины проплавления позволяет производить сварку тонколистового металла толщиной от 0,5 мм;
- Регулируя отношения прямой и обратной полярности, можно в процессе сварки управлять скоростью плавления проволоки и глубиной проплавления основного металла;
- Идеальное решение для сварки нахлесточных соединений с неравномерным зазором по длине сварного шва.
Сварка короткими замыканиями на переменном токе
Запатентованный программный алгоритм определения момента образования жидкого моста в основании капли мгновенно переключает полярность сварки для свободного стекания капли в сварочную ванну и исключения разбрызгивания металла.
Ключевые особенности:
- Высокая частота переключения полярности обеспечивает мягкую дугу с разбрызгиванием до 90 % меньше чем при сварке на постоянном токе;
- Контролируемый переход капель в сварочную ванну обеспечивает формирование стабильного по ширине сварочного шва без ожогов и брызг;
- Изменение ширины зазора при нахлесточном;
- Улучшенный контроль тепловложения и глубины проплавления позволяет производить сварку тонколистового металла толщиной от 0,5 мм;
- Более высокий коэффициент на плавления металла обеспечивает увеличенную до 20% скорость сварки по сравнению со сваркой на постоянном токе.
Устройство жидкостного охлаждения (опция)
|
Блок жидкостного охлаждения АnуСооl-66 |
|
|
Тип источника питания |
Питание от сварочного аппарата |
|
Номинальная мощность |
370 Вт |
|
Номинальное напряжение питания |
380 В перем. тока |
|
Объем охлаждающей жидкости |
6,8 л |
|
Скорость потока охлаждающей жидкости |
3,5 л/мин |
|
Максимальный напор охлаждающей жидкости |
20 м |
|
Датчик потока охлаждающей жидкости |
✓ |
Технические характеристики
Ручной источник | Galaxy Ultra 400АС | |
Роботизированный источник | Galaxy Ultra 400ACR | |
Сварочные программы | на постоянном токе | на переменном токе |
Сварка с низким разбрызгиванием (LSA) | ✓ | - |
Импульсная сварка | ✓ | - |
Сварка двойным импульсом | ✓ | - |
Сварка стальной порошковой проволокой | ✓ | ✓ |
Сварка короткими замыканиями на переменном токе | - | ✓ |
Импульсная сварка на переменном токе | - | ✓ |
Сварка двойным импульсом на переменном токе | - | ✓ |
Углеродистая сталь | ✓ | ✓ |
Нержавеющая сталь | ✓ | ✓ |
Алюминиевые сплавы | ✓ | ✓ |
Функции | ||
USВ-порт | ✓ | ✓ |
Интерфейс МGТ SMARC | Опция | Опция |
Электрические параметры | ||
Силовая схема | Цифровое управление с инвертором на основе биполярных транзисторов с изолированным затвором | |
Входное напряжение | 3 фазы, 380В переменного тока (±25%) | |
Частота напряжения питающей сети | 40~70 Гц | |
Частота модуляции инвертора | 110 кГц | |
Номинальная потребляемая мощность | 16.8кВА/15.5кВТ | |
Напряжение холостого хода | 77В | |
Номинальный выходной ток | 350А | 315А |
Номинальное выходное напряжение | 31.5В | 29.7В |
Длительность рабочего цикла | 60% при токе З80А 100% при токе 350А | 60% при токе 350А 100% при токе 315А |
Коэффициент мощности cos ф | 0.92 | |
КПД | 88% при токе 400А | |
Способ охлаждения источника | Принудительное воздушное | |
Скорость подачи проволоки | 0.5~28 м/мин | |
Кол-во сохраняемых групп параметров | 50 | |
Рабочая температура | от -10°С до +40°С | |
Размеры ДхШхВ (мм) | 647х291х572 | |
Масса | 40 кг | |
Класс защиты | IP23S | |
Класс изоляции | Н | |
Модели роботизированного устройства подачи проволоки
|
Серия |
Наименование модели |
Размеры (ДхШхВ), мм |
Интерфейс сварочной горелки |
Масса (кг) |
|
Galaxy |
WF1-50ZE |
230 х 170 х 170 |
Евроразъём |
6 кг |
|
WF1-50ZER |
230 х 170 х 170 |
Японский разъём |
6 кг |
|
|
WF1-50PW-7 |
223 х 152 х 221 |
Евроразъём |
7 кг |
|
|
WF1-50PWR-7 |
223 х 152 х 221 |
Японский разъём |
7 кг |
Модель ручного устройства подачи проволоки
Механизм подачи проволоки закрытого типа | |
Наименование модели | WF2-50P |
Вид обратной связи привода подачи проволоки | Инкрементальный энкодер |
Номинальный ток привода подачи проволоки | 4,5А |
Ном. напряжение питания привода при подаче проволоки | 24 В |
Скорость подачи проволоки | 0,5-28 м/мин |
Диаметр проволоки | 0,8-1,6 мм |
Тип проволочной катушки | D200, D300, К300 (с переходником), КЗ00-52 |
Вид привода механизма подачи | Четырёхроликовый механизм подачи с червячным редуктором |
Интерфейс подключения сварочной горелки | Евроразъём |
Размеры Д х Ш х В (мм) | 630 х 250 х 400 |
Вес, кг | 14,5 |


