


Порошковая проволока SAFE-HARD 700 Castolin Eutectic
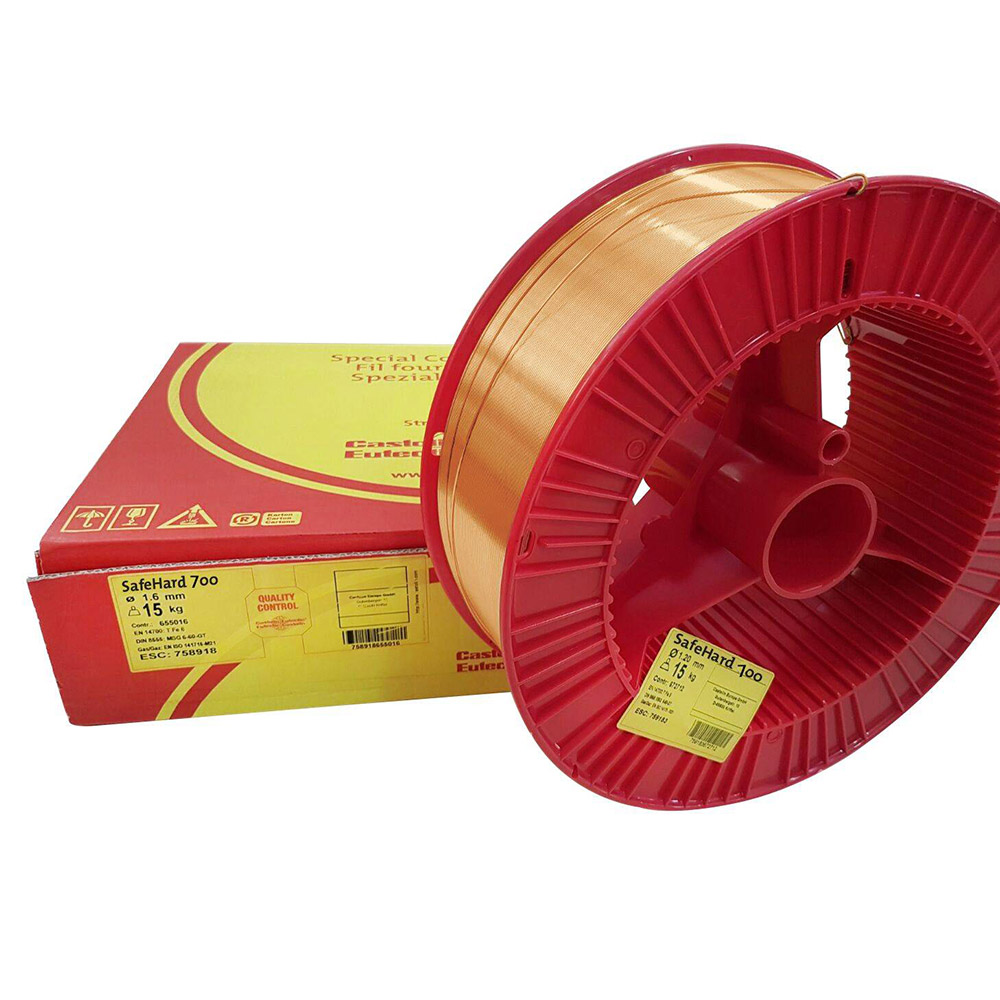
Газозащитная, металло-порошковая проволока, идеально подходящая для серийного производства или технического обслуживания и ремонта, где требуется высочайшая надежность, эффективность и производительность.
Наплавленный слой проволокой SH 700 представляет собой эксклюзивный сплав на основе железа и содержащий сложные карбиды вольфрама, молибдена, ванадия и ниобия, равномерно распределенные в матрице, упрочненной бором. Сплав не содержит хром и никель. Сплав обладает исключительной стойкостью к ударам и истиранию и сохраняет свои механические свойства до высоких температур (57HRC при 600°C; 41HRC при 700°C).
- Мартенситная микроструктура со сложными карбидами и насыщенная ультратвёрдыми фазами бора
- Низкое тепловложение обеспечивает минимальное перемешивание с металлом наплавляемой детали.
- Обладает исключительной свариваемостью.
- Мелкочешуйчатый наплавленный слой
- Универсальное использование в широком диапазоне параметров.
- Обладает высокой производительностью наплавки
- Можно наплавлять во всех пространственных положениях
Технические данные
| Твердость после обработки (HRC) | 66 |
|---|---|
| G65-A (mm3) | 13-20 |
| Состав | Fe-Mo-Nb-V-W-B-Mn-Si |
| Защитные газы Общие рекомендации |
82% Ar, 15-25% CO2 [EN ISO 14175 - M21] |
| Скорость потока защитного газа | 14-18 л/мин |
| Выбросы CrVI (вредные вещества) | 0 мг/м3 |
Примеры применения
Проволока SH 700 специально разработана для создания покрытий, защищающих от износа, истирания и ударов, в том числе и при высокой температуре эксплуатации в таких отраслях промышленности, как:
- Шахты и карьеры
Бурильные долота, плиты дробилок, барабаны дробилок, зубья ковшей, цепные и ковшовые конвейеры и ковши драглайна. - Строительство
Гравийные насосы, рельсы, молотки для дробилок, зубья ковша- рыхлителя, траки, катки для уплотнения грунта. - Утилизация городских и промышленных отходов
Решетки и рамы ротационных рукавов, дробилки, гидравлические катки.
Порядок использования
Сварочное оборудование
Порошковая проволока SH 700 совместима с большинством обычных источников сварочного тока постоянного напряжения. Модели с программируемыми режимами импульсной дуги и капельного переноса металла обеспечивают оптимальную производительность. Castolin Eutectic рекомендует использовать подающие механизмы с 4-мя роликами подачи проволоки с насечками, а также полиамидные лайнеры.
Подготовка
Удалите старый наплавленный слой и изношенный металл с помощью электродов для строжки Chamfertrode 04.
Предварительный нагрев
Предварительный нагрев зависит от эквивалента углерода (Сэ) стали и габаритов свариваемой детали, а также от размера, толщины и геометрии заготовки. Castolin Eutectic рекомендует:
- Cэ ˂ 0.2 подогрев не требуется
- Сэ 0,2 - 0,4: предварительный нагрев 100-200° C.°
- Cэ 0,4 - 0,8: предварительный нагрев 200-350 C.°
Обратите внимание, что стали с 12-14% Mn никогда не должны подвергаться предварительному нагреву, а температура заготовки во время сварки должна быть ниже 250 C.°
Промежуточный слой
Для сталей с 12-14% Mn наплавьте промежуточный слой с помощью порошковой проволоки EnDOtec DO*02 или электрода EutecTrode 646XHD.
Параметры сварки
Сварочный ток: = (+)
| Ø проволоки (мм) | Напряжение дуги (В) | Сила тока (А) |
|---|---|---|
| 1,2 | 11 - 32 | 40-250 |
| 1,6 | 15-36 | 60-320 |
Сварочные позиции
PA, PB, PC, PD, PE, PF, PG в соответствии с ISO 6947
Техника сварки
Проволока подходит для нанесения покрытий в один или несколько проходов. Для обеспечения оптимального сплавления подавайте проволоку под углом 70-80°. При необходимости выполняются дополнительные проходы, пока сварной шов еще не в горячем состоянии.
Механическая обработка
Наплавленный слой поддается только обработке шлифованием. Также можно использовать оборудование для дуговой или плазменной резки и строжки.
Хранение и транспортировка
Порошковая проволока SH 700 надежно намотана на красные пластиковые катушки (ISO 544: S300) стандартного веса 15 кг и специально упакована для оптимальной защиты при хранении.
| катушка (ISO 544) | Ø проволоки (мм) | Вес (кг) | ESC |
|---|---|---|---|
| S300 | 1,2 | 15 | 772219 |
| S300 | 1,6 | 15 | 772220 |


