


Электроды ToolTectic 6 NHSS Castolin Eutectic
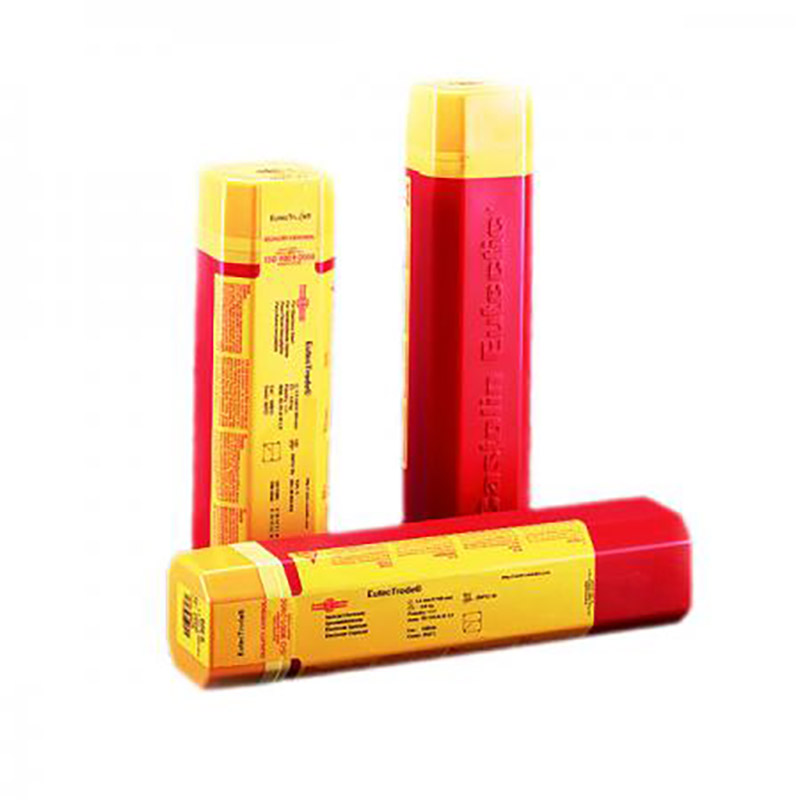
Специальный наплавочный электрод из самозакаливаемого и термообрабатываемого сплава, обладает высокотемпературной прочностью и твердостью. Устойчив к высокотемпературному окислению.
Электроды Castolin 6 NHSS представляют собой сплав быстрорежущей стали и предназначены для восстановления и упрочнения режущего инструмента. Термообработка наплавленного слоя обеспечивают материалу исключительные механические свойства, максимальную твердость и сопротивление высокотемпературному окислению. Эти качества позволяют эффективно применять электроды для упрочнения и восстановления кромок режущего инструмента, пуансонов, вырубных штампов.
Электроды могут использоваться для производства режущего инструмента из низкоуглеродистых и низколегированных сталей. Наплавка электродами увеличивают срок эксплуатации инструмента, обеспечивает высокое сопротивление термическому окислению, обладает высокой твердостью, трещиноустойчивостью.
Электроды применимы во всех пространственных положениях сварки. Экономическая целесообразность электродов заключается в возможности изготовления режущего инструмента из недорогих сталей.
Стандарты
| EN 14700 | E Fe4 |
|---|---|
| AWS A5.13 | EFe5-B |
Технические характеристики
| Твердость после сварки | 62 HRC |
|---|---|
| Твердость закалка (на воздухе или в масле/950-1200°С) | 62 HRC |
| Отпуск (530°С/1-2 часа) | 62 HRC |
| Отжиг (900°С) | 300 HV |
| Состав | Fe-4Cr-9Mo-Mn-V-W-С |
Применение
Инструменты для штамповки, прессования, волочения и резки; инструменты для механической обработки сталей; инструменты для горячей и холодной обрезки сталей; долота, кузнечные инструменты; вилки сцепления, клапаны, кулачки, захваты, лопасти смесителя, подающие шнека.
Способ применения (подготовка)
Очистите область сварного шва от окалины и/или оксидной пленки. Проведите тест на выявление возможных трещин или дефектов в зоне сварки с помощью цветной дефектоскопии. В случае обнаружения трещин выполните U-образную разделку. Длинна дуги - средняя. Держите электрод почти вертикально. Предварительный подогрев детали выполняйте медленно, температура зависит от марки стали и ее режимов термообработки.
Параметры сварки
- Ø 2,5мм - 55-70 A
- Ø 3,2мм - 85-125 A
- Ø 4,0мм - 115-155 A


