


Электроды EutecTrode E310-17 Castolin Eutectic
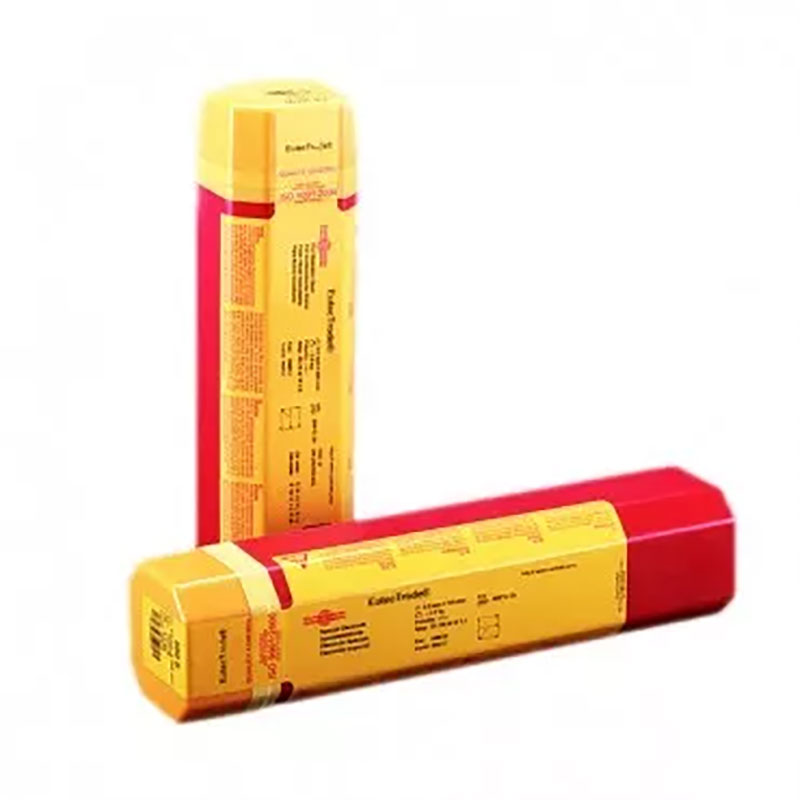
Электрод с основой из аустенитного коррозионностойкого сплава с рутиловым покрытием. Перенос сварочного металла составляет 120%. Металл сварного шва устойчив к образованию окалины при температурах до 1150°С (воздух). Максимальная рабочая температура составляет 300°С для смешанных соединений.
Технические характеристики
| EN 1600 | E 25 20 R 32 |
|---|---|
| AWS A5.4 | E 310–17 |
| SFA 5.4 | E 310–17 |
| W.-Nr. | 1.4842 |
Наплавленный метал
| Химический состав наплавленного металла, % | 0,1 C – 0,5 Si – 2,3 Mn – 26 Cr – 20,5 Ni – остальное Fe |
|---|---|
| Феррит | 0 FN |
| Предел текучести при растяжении, Rp0.2 | 400 МПа |
| Предел прочности при растяжении, Rm | 600 МПа |
| Удлинение при разрыве, А5 | 35% |
| Работа ударной вязкости, Аv | 95 Дж (ISO-V, при -70°С ~ 80 Дж) |
| Твердость после сварки | 190 HB |
Применение
Для сварки соединений из разнородных нержавеющих аустенитных сталей, например:
- 1.4837 – GX 40 CrNiSi 25-12,
- 1.4840 – GX 15 CrNi 25-20,
- 1.4841 – X 15 CrNiSi 25-20,
- 1.4843 – X 12 CrNi 25-20,
- 1.4845 – X 12 CrNi 25-21,
- 1.4301 – X 5 CrNi 18 – 10 (Х 5 CrNi 18-9)
Диаметр и длина электрода
- Ø 4,0мм / 5,0кг
Castolin Eutectic
Похожие товары


